1.Hàn MIG
MIG là phương pháp hàn bao phủ bộ phận hàn bằng khí trơ để ổn định hồ quang và ngăn ngừa sự thay đổi chất lượng mối hàn. Nó sử dụng nhiệt hồ quang để làm nóng chảy kim loại ở phần hàn và nạp que hàn để nối mối hàn. Nó còn được gọi chung là hàn bán tự động, hàn hồ quang khí có vỏ bọc hoặc hàn hồ quang carbon dioxide, v.v.
(1) Sử dụng dây hàn có đường kính nhỏ khi hàn tấm mỏng; sử dụng dây hàn đường kính lớn và máy hàn dòng điện cao khi hàn tấm dày.
(2) Sử dụng dây hàn phù hợp để hàn phôi. Dây hàn inox hàn inox, dây hàn nhôm hàn nhôm, dây hàn thép hàn thép.
(3) Sử dụng đúng loại khí bảo vệ. Carbon dioxide rất thích hợp để hàn thép, nhưng nhiệt độ có thể quá cao để hàn các tấm mỏng. Nên sử dụng hỗn hợp 75% argon và 25% carbon dioxide để hàn các vật liệu mỏng hơn. Để hàn nhôm chỉ có thể sử dụng khí argon. Hỗn hợp 3 loại khí (helium + argon + carbon dioxide) cũng có thể được sử dụng khi hàn thép.
(4) Để đạt được hiệu quả tốt nhất trong việc kiểm soát hạt hàn, dây hàn phải được giữ thẳng hàng với mép liên kết của bể nóng chảy.
(5) Cố gắng giữ thẳng súng hàn khi hàn để tránh vấn đề cấp dây. Khi thao tác hàn ở vị trí bất thường (hàn dọc, hàn ngang, hàn trên cao), bể nóng chảy nên được giữ ở mức nhỏ để đạt được sự kiểm soát tối ưu của hạt hàn và nên sử dụng dây hàn có đường kính nhỏ nhất càng tốt.
(6) Đảm bảo kích thước của dây hàn bạn sử dụng phù hợp với vòi phun, lớp lót và con lăn truyền động.
(7) Thường xuyên làm sạch ống lót súng hàn và con lăn truyền động để giữ cho miệng súng hàn không bị bắn tung tóe. Nếu miệng súng hàn bị tắc hoặc đường cấp dây không trơn tru thì hãy thay thế.
(8) Khi không sử dụng dây hàn, hãy giữ dây ở nơi sạch sẽ và khô ráo để tránh nhiễm bẩn có thể ảnh hưởng đến hiệu quả hàn.
2. Hàn TIG
TIG hay còn gọi là hàn khí trơ vonfram, là phương pháp hàn hồ quang sử dụng điện cực vonfram không nóng chảy để hàn. Khi thực hiện hàn GTAW, khu vực hàn được bảo vệ khỏi ô nhiễm khí quyển bằng khí bảo vệ (các loại khí trơ như argon thường được sử dụng) và chất hàn (kim loại phụ) thường được sử dụng cùng nhau. Trong quá trình hàn, năng lượng được cung cấp bởi hồ quang điện dẫn qua khí bị ion hóa cao (tức là plasma) và hơi kim loại dưới dạng nguồn điện hàn có dòng điện không đổi.
(1) Rất thích hợp cho hàn tấm mỏng - quy trình hàn sạch có thể đạt được hình thức hàn đẹp.
(2) Sử dụng argon làm khí bảo vệ khi hàn thép và nhôm.
(3) Sử dụng DC phân cực dương (DCEN) để hàn thép và thép không gỉ, và sử dụng AC để hàn nhôm.
(4) Kỹ thuật súng đẩy luôn được sử dụng trong hàn TIG.
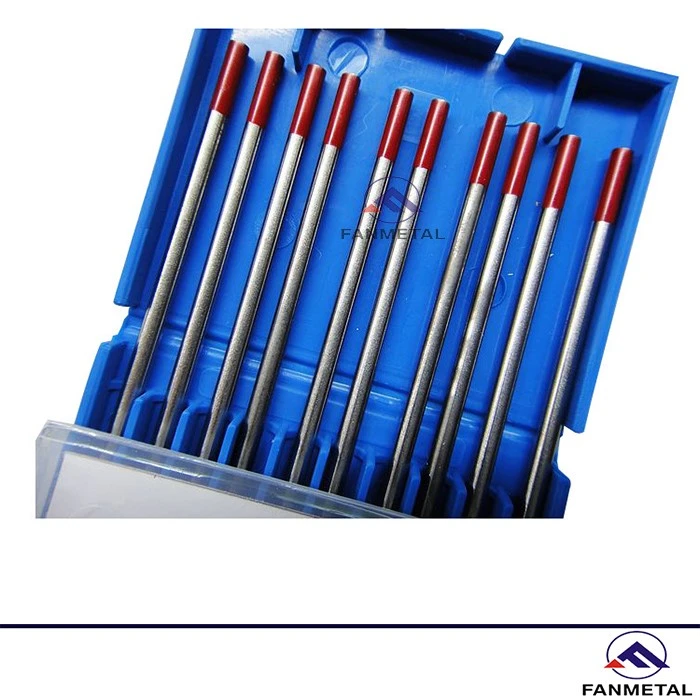
(5) Nên sử dụng vật liệu hàn nhôm - điện cực vonfram nguyên chất. Bằng cách này, vonfram có thể dễ dàng tạo thành đầu hình cầu trong quá trình hàn AC.
(6) Hàn thép và thép không gỉ - Nên sử dụng điện cực vonfram chứa 2% thori. Điện cực vonfram phải được mài sắc trong quá trình hàn dương DC.
3. Hàn điện trở
Hàn điện trở là phương pháp sử dụng nhiệt điện trở được tạo ra bởi dòng điện đi qua mối hàn và điểm tiếp xúc làm nguồn nhiệt để làm nóng cục bộ mối hàn và đồng thời tạo áp lực cho hàn. Khi hàn không cần kim loại phụ, năng suất cao, mối hàn ít biến dạng, dễ dàng tự động hóa. Có bốn phương pháp chính là hàn điểm, hàn đường may, hàn chiếu và hàn đối đầu. Hàn điện trở không thích hợp để hàn nhôm, đồng hoặc hợp kim đồng mà chỉ dùng để hàn thép và thép không gỉ.
(1) Để thu được nhiệt lớn hơn (đầu ra hiện tại), nên sử dụng nhánh điện cực ngắn hơn.
(2) Nếu là máy hàn không có chức năng điều khiển nhiệt thì nên sử dụng chiều dài của cánh tay điện cực để điều khiển. Ví dụ, cánh tay điện cực dài hơn được sử dụng khi hàn các tấm mỏng cần nhiệt độ thấp.
(3) Đảm bảo không có khe hở giữa các phôi hàn, nếu không hiệu quả hàn sẽ bị ảnh hưởng lớn.
(4) Giữ hai nhánh điện cực thẳng hàng sao cho các điện cực thẳng hàng với nhau. Đồng thời điều chỉnh áp suất phù hợp, không quá nhiều hoặc quá ít.
(5) Nếu bạn cần một mặt nào đó của phôi có hình dáng đẹp sau khi hàn, bạn có thể sử dụng máy để mài mặt điện cực.
(6) Làm sạch các điện cực thường xuyên, nếu không dòng điện đầu ra sẽ giảm. Các vỏ bảo vệ thích hợp cũng nên được đeo trên các điện cực.